Siết ốc mặt bích quá chặt là nguyên nhân hàng đầu gây rách gioăng van bướm nhựa: lực ép vượt mức khiến lớp cao su bị nén quá giới hạn đàn hồi, đùn ngược vào lòng van, và mép đĩa van sẽ cắt đứt phần cao su lồi ra ngay ở lần đóng/mở kế tiếp. Tuy nhiên đây chưa phải nguyên nhân duy nhất: lắp van khi đĩa đang đóng kín, khe bích hẹp hơn kích thước Face to Face, sai tiêu chuẩn mặt bích và lưu chất lẫn tạp chất sắc nhọn cũng gây rách gioăng với dấu vết rất giống nhau.
Bài viết được biên soạn bởi bộ phận kỹ thuật V-ON, tổng hợp từ các ca khách hàng mang van “mới lắp đã rò” đến kiểm tra — hơn 80% trong số đó có chung một thủ phạm được phân tích dưới đây. Thẩm định kỹ thuật: Nguyễn Văn Long – kỹ sư cơ khí, 9 năm kinh nghiệm.
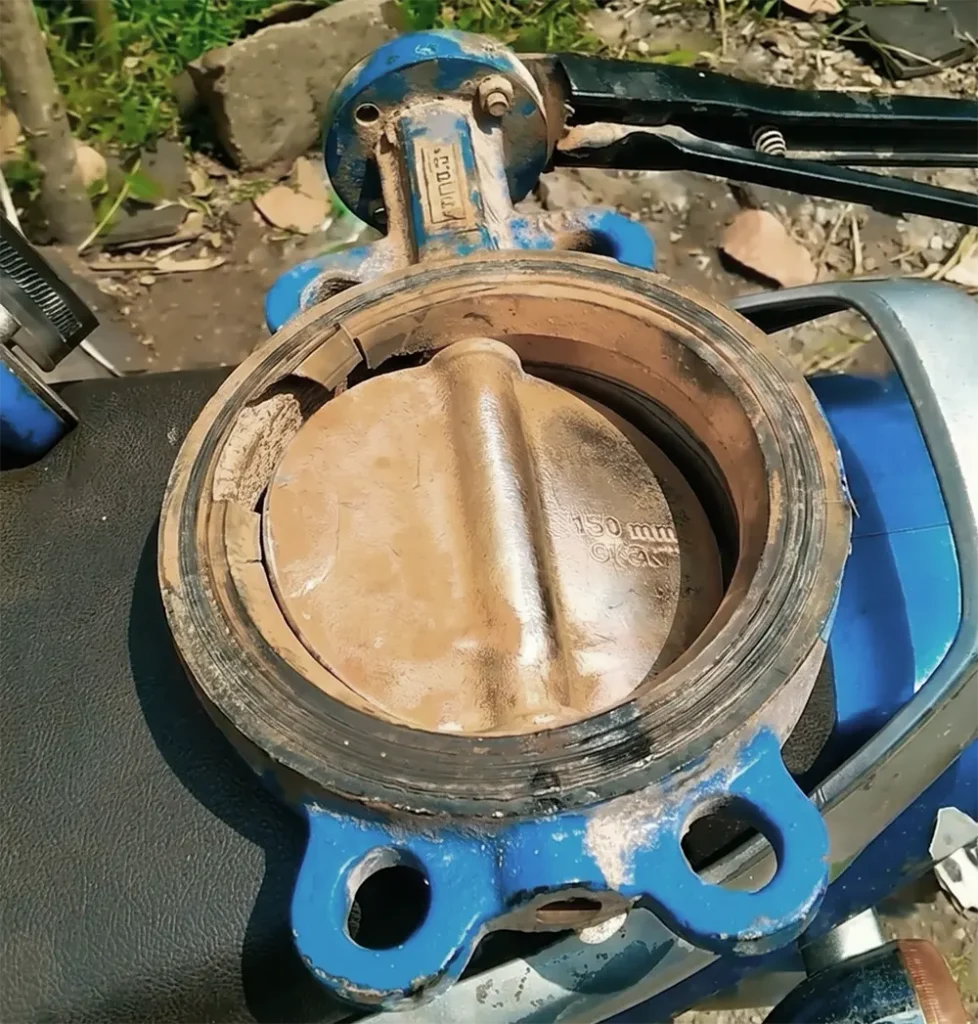
Cơ chế vật lý: vì sao siết quá chặt lại cắt rách gioăng?
Để hiểu hiện tượng này cần nhìn vào vai trò kép của gioăng van bướm nhựa: lớp cao su EPDM hoặc PTFE lót quanh lòng van vừa làm kín tiếp xúc với đĩa van (ngăn dòng chảy khi đóng), vừa làm kín hai mặt tiếp xúc với bích đường ống (thay thế gasket rời). Khi bu-lông bị siết vượt lực định mức, hai mặt bích ép thân van từ hai phía, phần cao su ở vành bích không còn chỗ nén sẽ chảy dẻo về hướng duy nhất còn trống — đùn vào lòng van, tạo thành gờ cao su lồi chắn ngang quỹ đạo quét của mép đĩa.
Thảm họa xảy ra ở thao tác vận hành đầu tiên sau lắp đặt: mép đĩa van quét qua gờ cao su lồi với toàn bộ mô-men của tay gạt hoặc hộp số, cắt đứt phần cao su này như một lưỡi dao tròn. Vết rách thường chạy theo cung tròn ở vị trí 3 giờ và 9 giờ (hai điểm mép đĩa tiếp xúc gioăng cuối cùng khi đóng), và van bắt đầu rò rỉ qua đĩa dù nhìn bên ngoài mọi thứ hoàn hảo. Điểm trớ trêu là hiện trường lúc này dễ bị chẩn đoán nhầm thành “gioăng kém chất lượng” và người thi công tiếp tục siết chặt hơn nữa ở van thay thế — lặp lại đúng chu trình phá hủy. Nếu bạn chưa hình dung rõ tương quan hình học giữa gioăng, đĩa và vành bích trong thân van, sơ đồ cấu tạo 5 bộ phận trong cẩm nang van bướm nhựa: cấu tạo, thông số và cách chọn sẽ giúp phần phân tích dưới đây dễ theo dõi hơn nhiều.
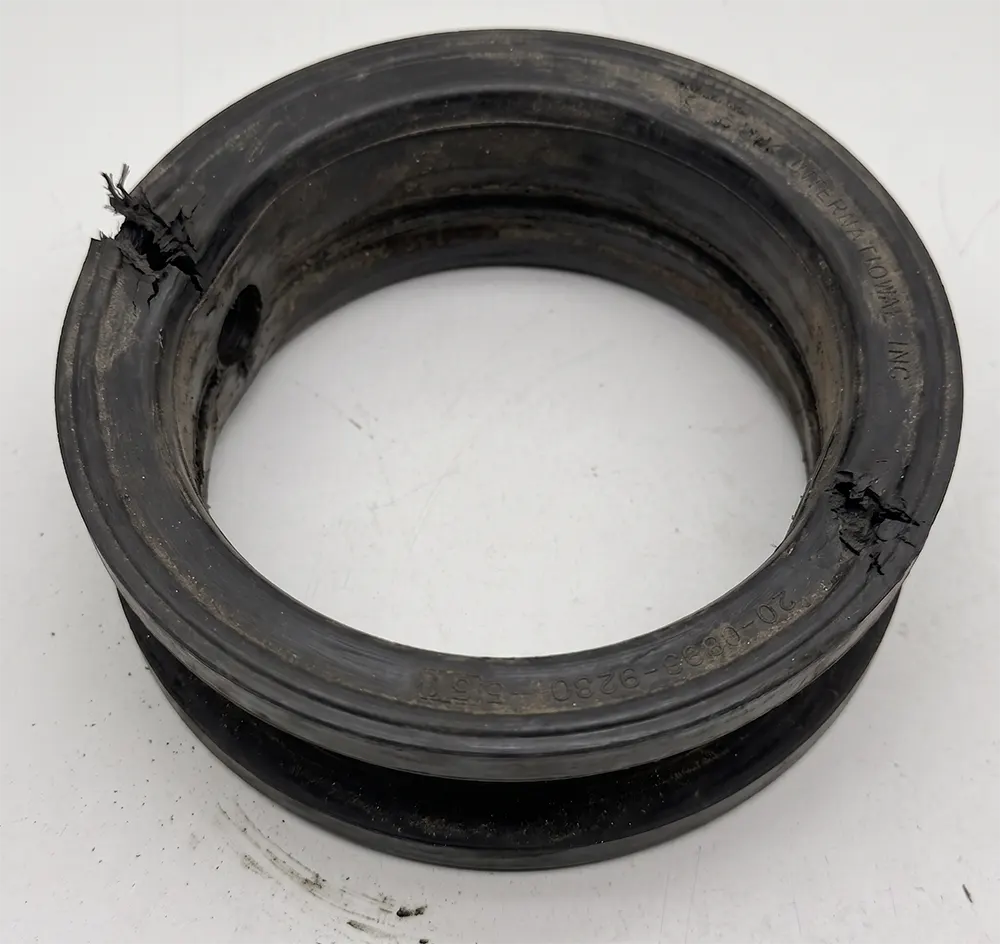
Năm nguyên nhân gây rách gioăng van bướm và cách nhận diện từng loại
Nguyên nhân 1: siết bu-lông quá lực — thủ phạm số một
Như cơ chế đã phân tích, đây là nguyên nhân của phần lớn ca rách gioăng ở van mới lắp. Dấu hiệu nhận diện: van rò qua đĩa ngay trong tuần đầu vận hành, vết rách chạy cung tròn ở vị trí 3 giờ – 9 giờ, và khi tháo van thấy vành cao su tiếp xúc bích bị lún biến dạng vĩnh viễn (không đàn hồi phồng lại). Nguồn gốc lỗi thường là thi công bằng súng bắn ốc khí nén hoặc siết “theo cảm giác chắc tay” — cả hai đều dễ vượt xa lực định mức vốn chỉ 15–60 N.m tùy cỡ van.
Nguyên nhân 2: lắp van khi đĩa đang đóng kín hoàn toàn
Ở trạng thái đóng kín, mép đĩa ép căng gioăng ra sát chu vi ngoài. Đưa van vào khe bích ở trạng thái này khiến mép gioăng bị mặt bích cạo xước ngay lúc lồng vào, và khi siết bích, phần gioăng đang căng không co giãn kịp sẽ bị kẹp rách tại vành. Dấu hiệu: vết xước dọc hướng lồng van kèm rách tại mép ngoài gioăng chứ không phải trong lòng van. Phòng tránh: luôn mở hé đĩa 10–20 độ trước khi lắp — quy tắc một giây nhưng bị bỏ qua nhiều nhất.
Nguyên nhân 3: khe bích hẹp hơn kích thước Face to Face của van
Khi khoảng cách hai mặt bích nhỏ hơn chiều dày thân van (do cắt ống thiếu hoặc thay van khác chuẩn series), người thi công thường banh bích ra nhét van vào rồi để lực kẹp đàn hồi của đường ống “ôm” lấy van. Lực kẹp không kiểm soát này tương đương siết quá lực thường trực 24/7, khiến gioăng đùn dần vào lòng van theo thời gian — van rò sau vài tuần đến vài tháng chứ không hỏng ngay. Dấu hiệu: tháo bu-lông ra mà van vẫn bị kẹp cứng giữa hai bích.
Nguyên nhân 4: sai tiêu chuẩn mặt bích hoặc bích không phẳng
Bích JIS 10K ghép với van khoan lỗ ANSI 150 (hoặc ngược lại) làm lệch tâm lỗ bu-lông, tạo lực ép xiên không đều quanh chu vi gioăng — chỗ quá chặt đùn rách, chỗ quá lỏng rò rỉ. Tương tự, mặt bích cong vênh do hàn nhiệt sai kỹ thuật tạo các điểm ép cục bộ. Dấu hiệu: rách hoặc lún gioăng chỉ ở một phía chu vi, phía đối diện gần như nguyên vẹn.
Nguyên nhân 5: lưu chất lẫn tạp chất sắc nhọn hoặc ăn mòn gioăng
Cát, xỉ hàn, mảnh nhựa vụn còn sót trong ống sau thi công sẽ kẹt giữa đĩa và gioăng, bị nghiền cắt vào bề mặt cao su ở mỗi chu kỳ đóng mở. Song song, lưu chất không tương thích vật liệu (dầu khoáng với EPDM, axit đậm đặc với cao su thường) làm gioăng trương nở, mủn và mất cơ tính — lúc này chỉ một lực nhỏ cũng xé rách được. Dấu hiệu: vết cắt li ti phân bố ngẫu nhiên hoặc bề mặt gioăng mềm nhũn, phồng rộp khác thường.
Nhóm nguyên nhân môi trường này không dừng ở gioăng: cùng một lưu chất khắc nghiệt sẽ tấn công đồng thời trục van kim loại — đặc biệt với nước biển và nước lợ, nơi ion clorua ăn mòn lỗ rỗ trục inox 304 khiến trục rỉ sét, kẹt và cào rách gioăng từ phía trong. Nếu hệ của bạn thuộc nhóm môi trường này, bài chọn van bướm nhựa trục inox 304 hay 316 cho môi trường nước biển phân tích cách chọn vật liệu trục để cắt tận gốc chuỗi hỏng hóc kép này.
A3
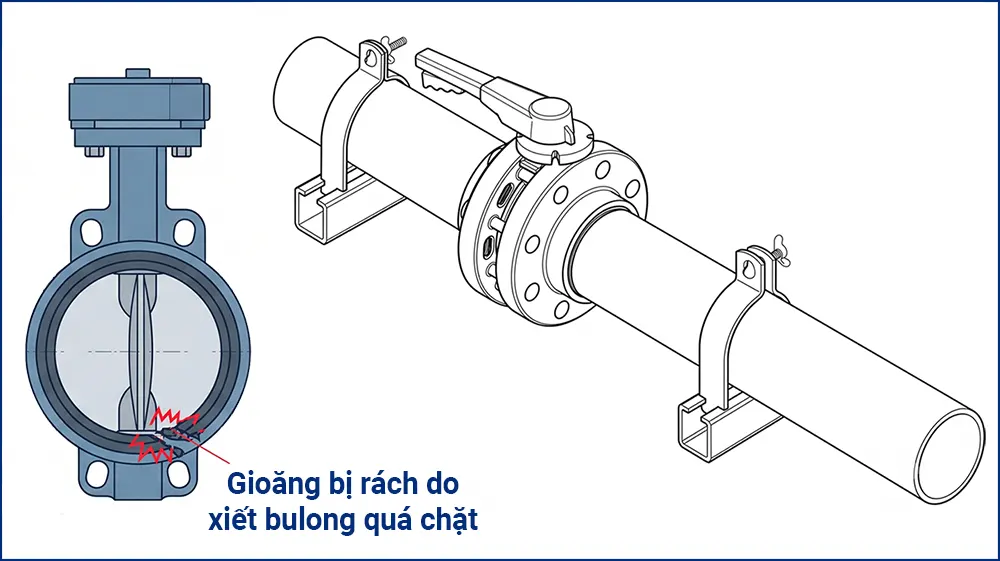
Quy trình 6 bước lắp van bướm chống rách gioăng
Quy trình 6 bước lắp van bướm chống rách gioăng
Bước 1: vệ sinh và kiểm tra mặt bích
Làm sạch hai mặt bích, loại bỏ xỉ hàn, cát và ba via; kiểm tra độ phẳng bằng thước thẳng — mặt bích cong vênh phải xử lý trước, không “siết bù” bằng lực.
Bước 2: đo khe bích và đối chiếu Face to Face
Đo khoảng cách hai mặt bích bằng thước kẹp, xác nhận bằng F2F của van cộng 1–2mm. Khe hẹp hơn F2F: chỉnh lại ống, tuyệt đối không banh bích nhét van. Khe rộng hơn 3–4mm: dùng vành bù, không siết ép khoảng trống.
Bước 3: mở hé đĩa van 10–20 độ
Xoay đĩa van mở hé sao cho mép đĩa thu hoàn toàn vào trong thân, giải phóng sức căng trên gioăng trước khi lồng van vào khe bích.
Bước 4: lồng van và căn đồng tâm
Đưa van vào nhẹ nhàng, không dùng búa gõ; xỏ đủ bu-lông và vặn hờ bằng tay. Kiểm tra đồng tâm: khe hở giữa thân van và hai mặt bích phải đều quanh chu vi. Không chèn thêm gasket phụ — gioăng của van đã đảm nhận chức năng làm kín bích.
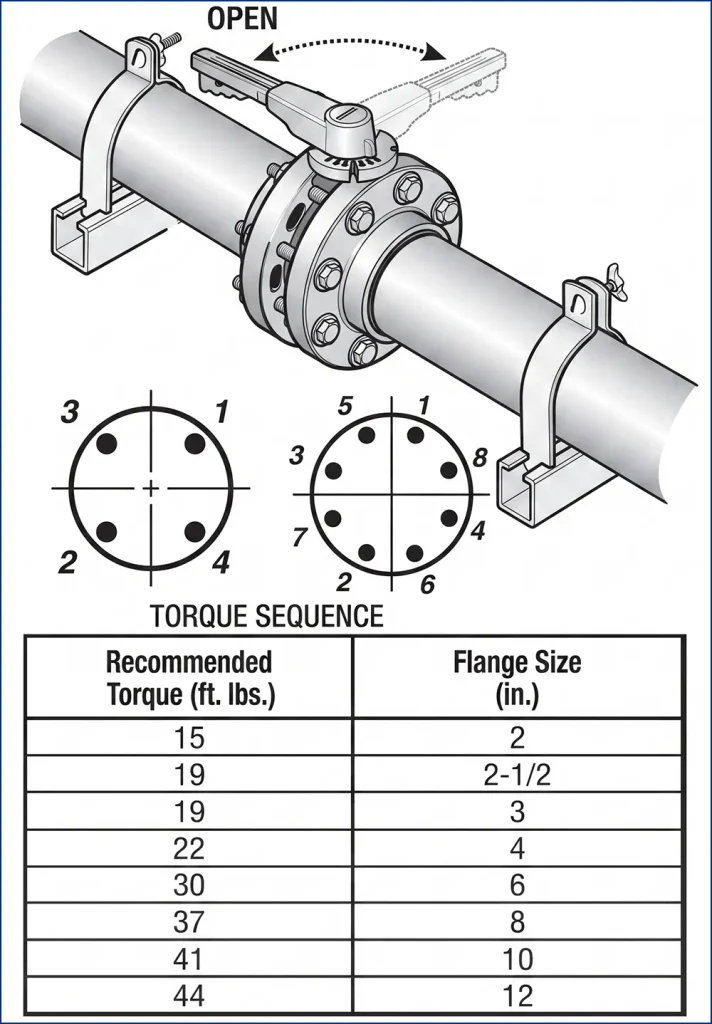
Bước 5: siết bu-lông bằng cờ lê lực theo hình sao
Siết theo trình tự chéo góc đối xứng qua 3 giai đoạn 30% → 60% → 100% lực định mức của hãng (tham khảo: DN50 khoảng 15–20 N.m, DN100 khoảng 30–35 N.m, DN200 khoảng 50–60 N.m). Cấm dùng súng bắn ốc khí nén lên mặt bích nhựa.
Bước 6: vận hành thử trước khi cấp áp
Đóng/mở van 3–5 chu trình hoàn chỉnh khi đường ống chưa có áp. Thao tác phải nhẹ đều suốt hành trình; bất kỳ điểm sượng, kẹt nào là dấu hiệu gioăng đã đùn — dừng lại, nới bu-lông kiểm tra ngay thay vì cấp áp “chạy thử xem sao”.
Sáu bước trên tập trung riêng cho mục tiêu bảo vệ gioăng; trong bức tranh thi công đầy đủ còn các hạng mục nghiệm thu khác như nguyên tắc đoạn ống thẳng 5D/2D, bảng lực siết chi tiết đủ dải DN40–DN300 và quy trình thử áp thủy tĩnh 1,5 lần áp làm việc trong 30 phút. Trọn bộ đã được trình bày trong quy trình lắp đặt và bảo trì van bướm nhựa chuẩn MEP — dùng làm tài liệu nghiệm thu chính thức cho nhà thầu.
Gioăng đã rách – thay gioăng hay thay cả van?
Quyết định dựa trên hai yếu tố. Thứ nhất, thiết kế van: đa số van bướm nhựa cỡ DN50–DN200 dùng gioăng dạng lót rời (loose liner) có thể tháo thay — chi phí gioăng chỉ bằng 15–25% giá van; ngược lại một số dòng giá rẻ đúc gioăng liền thân (bonded liner) thì rách gioăng đồng nghĩa thay van. Thứ hai, tình trạng các bộ phận còn lại: nếu vết rách do siết quá lực thì kiểm tra kỹ vành bích nhựa — thân van từng chịu lực ép vượt mức thường có vết rạn chân chim quanh tai bích, thay gioăng mới vào thân đã rạn chỉ kéo dài sự cố thêm vài tháng. Nguyên tắc thực dụng: gioăng rách lần đầu ở van dưới 2 năm tuổi và thân còn nguyên vẹn thì thay gioăng; gioăng rách lặp lại hoặc thân có dấu hiệu rạn thì thay van và sửa lại quy trình lắp.
Câu hỏi thường gặp (FAQ)
Có cần thêm gasket giữa van bướm và mặt bích không?
Không. Gioăng lót của van bướm nhựa được thiết kế nhô nhẹ ở hai vành để tự làm kín với mặt bích khi siết đủ lực. Chèn thêm gasket rời làm tăng chiều dày tổng, khiến lực ép phân bố sai và chính là một nguyên nhân gây đùn rách gioăng — chỉ thêm gasket khi tài liệu của hãng van yêu cầu rõ ràng.
Lực siết bu-lông van bướm nhựa bao nhiêu là đủ?
Tùy cỡ van, dải tham khảo: DN50 khoảng 15–20 N.m, DN80 khoảng 20–30 N.m, DN100 khoảng 30–35 N.m, DN150 khoảng 35–45 N.m, DN200 khoảng 50–60 N.m — luôn ưu tiên con số trong tài liệu của đúng hãng van đang dùng và bắt buộc siết bằng cờ lê lực, không siết theo cảm giác.
Van mới lắp một tuần đã rò qua đĩa là do đâu?
Khả năng cao nhất là gioăng đã bị đùn và cắt rách do siết bu-lông quá lực hoặc lắp van khi đĩa đóng kín. Cách xác nhận: tháo van, quan sát vết rách — cung tròn ở vị trí 3 giờ và 9 giờ là dấu hiệu điển hình của lỗi siết quá chặt. Xử lý bằng thay gioăng (nếu thân van chưa rạn) và lắp lại đúng quy trình với cờ lê lực.
Gioăng EPDM và PTFE loại nào khó rách hơn?
Hai vật liệu hỏng theo cách khác nhau: EPDM đàn hồi tốt, chịu đùn ép kém hơn nên dễ rách kiểu cắt cơ học khi siết quá lực; PTFE cứng và trơ hóa chất nhưng giòn hơn, dễ nứt vỡ khi mặt bích vênh hoặc ép lệch. Chọn theo lưu chất (EPDM cho nước, PTFE cho hóa chất) rồi lắp đúng lực — không có vật liệu nào “miễn nhiễm” với lỗi thi công.
Cần thay van mới hoặc mua gioăng, bu-lông thay thế?. V-ON có sẵn van bướm nhựa đủ dải DN50–DN400 cùng gioăng EPDM/PTFE chính hãng — giao nhanh tại Hà Nội và toàn quốc.
Địa chỉ: Số 252 ngõ 271 Bùi Xương Trạch, P. Khương Đình, Hà Nội
Phụ trách kinh doanh: Nguyễn Văn Long
Van đang kẹt hoặc rò rỉ chưa rõ nguyên nhân? Chụp ảnh gửi Zalo để được chẩn đoán miễn phí trước khi quyết định thay.
