Hệ thống đường ống công nghiệp dẫn lưu chất yêu cầu tính toàn vẹn tuyệt đối tại các điểm nối. Trong các hệ thống sử dụng vật liệu uPVC, cPVC, PPH và PVDF, hai phương pháp ghép nối phổ biến nhất là nối nong dán keo (Solvent Weld) và nối ren (Threaded). Mỗi phương pháp mang các đặc tính cơ lý riêng biệt, quyết định trực tiếp đến độ bền áp suất, khả năng bảo dưỡng và rủi ro rò rỉ.
Phương Pháp Nong Dán Keo (Solvent Weld)
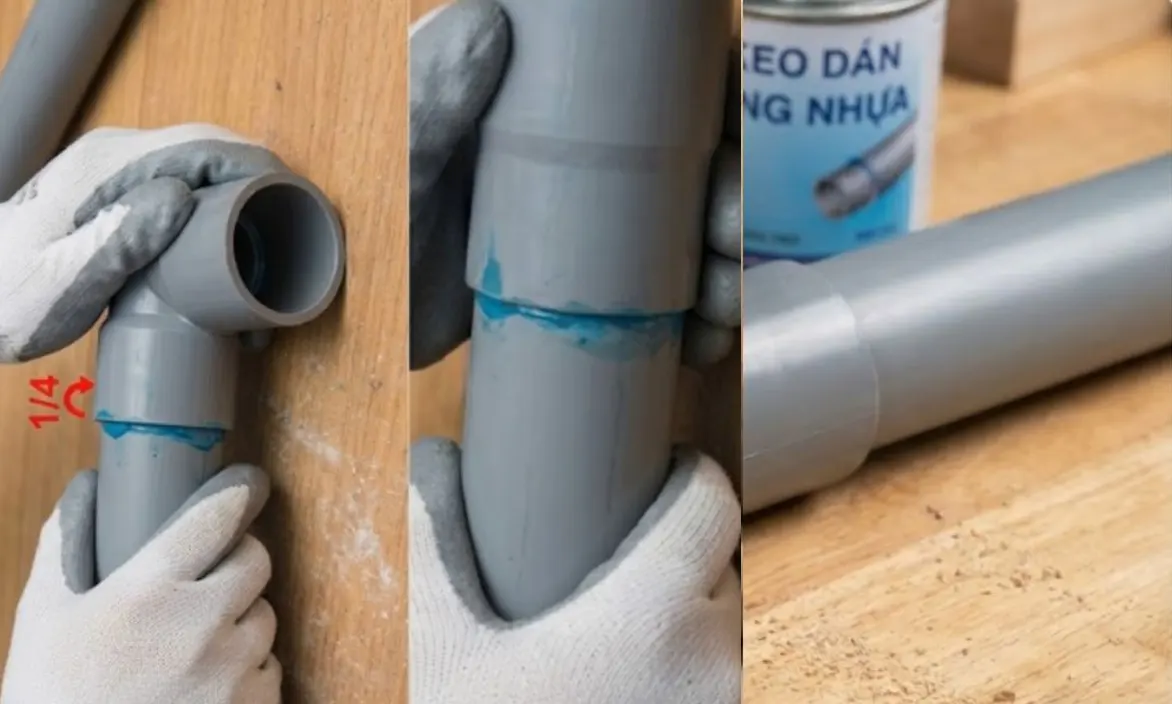
Nong dán keo không đơn thuần là việc “dán” hai bề mặt bằng chất kết dính. Thực chất, đây là một quá trình hàn hóa học (chemical fusion). Dung môi trong keo làm mềm bề mặt lớp nhựa của cả ống và phụ kiện. Khi ép chúng vào nhau, các chuỗi polymer đan xen, tạo thành một khối vật liệu đồng nhất sau khi dung môi bay hơi.
Ưu điểm vượt trội:
- Độ kín khít tuyệt đối: Vì tạo thành một khối đồng nhất, rủi ro rò rỉ lưu chất gần như bằng không. Điều này sống còn đối với đường ống dẫn hóa chất độc hại hoặc môi trường nước biển ăn mòn.
- Bảo toàn cấu trúc vật liệu: Ống không bị cắt gọt, giữ nguyên được độ dày và khả năng chịu áp suất tĩnh.
- Tối ưu dòng chảy qua thiết bị: Mối nối dán keo tạo ra bề mặt nhẵn mịn. Đặc biệt khi lắp ráp phía trước các dòng van điều tiết, bề mặt nhẵn giúp hạn chế nhiễu loạn dòng chảy. (Ví dụ: Việc để một chiếc van bi nhựa ở góc mở bán phần 45 độ để tiết lưu vốn đã kích hoạt chuỗi phản ứng vật lý bất lợi tạo xoáy và xâm thực; một mối nối gồ ghề sẽ chỉ làm tình trạng mài mòn đĩa van trầm trọng thêm).
Nhược điểm & Hạn chế:
- Tính vĩnh viễn: Không thể tháo rời. Khi cần bảo dưỡng cụm Y lọc nhựa (Y-Strainer) chặn rác, bạn bắt buộc phải dùng rắc co (union) hoặc mặt bích ở hai đầu, nếu không sẽ phải cắt bỏ đường ống.
- Thời gian lưu hóa (Curing Time): Cần thời gian chờ để dung môi bay hơi hoàn toàn trước khi có thể thử áp.
Yêu cầu kỹ năng: Việc làm sạch, vát mép, quét lót (primer) và bôi keo phải được thực hiện nhanh, đồng đều trong một khoảng thời gian cực ngắn.
Tìm hiểu thêm: Lơi (chếch) 45 độ và Cút 90 độ: Ảnh hưởng thế nào đến áp lực dòng chảy?
Phương Pháp Nối Ren (Threaded Fittings)
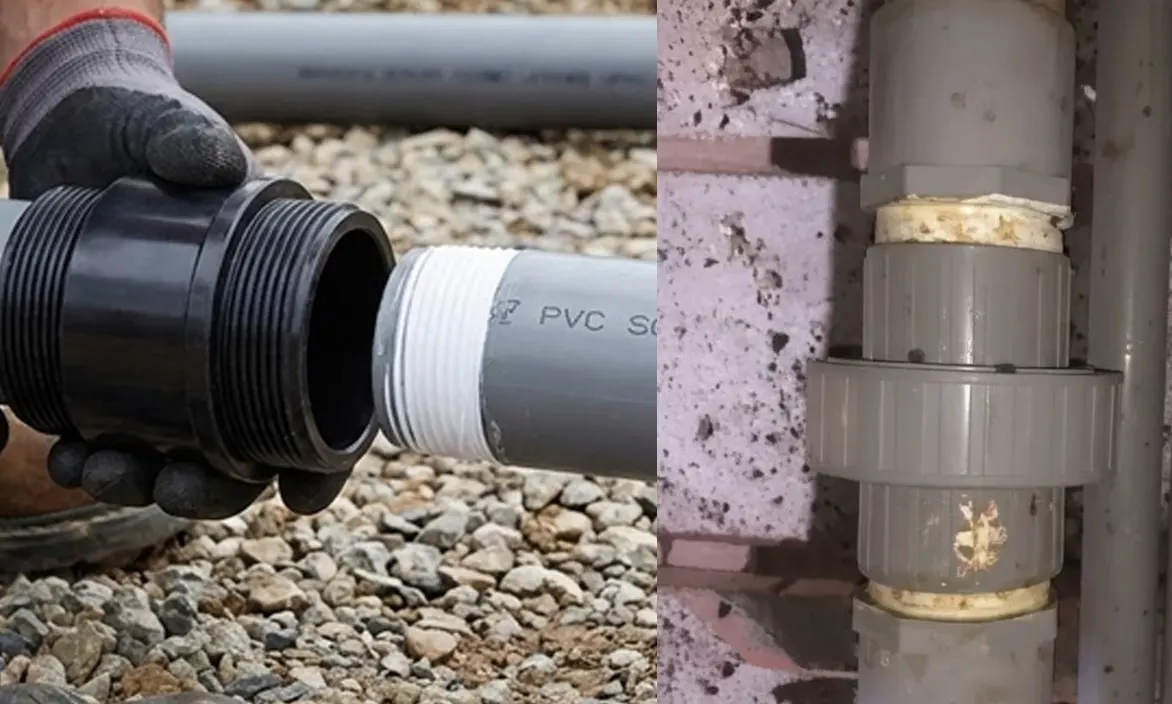
Phụ kiện ren kết nối cơ học thông qua rãnh ren (NPT, BSPT). Độ kín của mối nối phụ thuộc vào sự chèn ép của các bước ren kết hợp với vật liệu làm kín (băng tan Teflon hoặc keo khóa ren).
Ưu điểm vượt trội:
- Khả năng tháo lắp linh hoạt: Đây là điểm sáng giá nhất. Các vị trí cần thường xuyên bảo dưỡng, vệ sinh hay thay thế định kỳ bắt buộc phải dùng kết nối ren (hoặc mặt bích).
- Vận hành tức thì: Không cần chờ đợi. Hệ thống có thể được bơm áp và đưa vào sử dụng ngay lập tức sau khi siết ren.
- Giải pháp cho vật liệu trơ: Đối với các vật liệu kháng hóa chất cao cấp nhưng không thể phản ứng với dung môi như PPH hay PVDF, nối ren là giải pháp tiêu chuẩn.
Nhược điểm & Hạn chế:
- Làm suy yếu thành ống: Quá trình tiện cắt đi vật liệu, làm giảm độ dày hiệu dụng. Tại vị trí chân ren, đường ống chịu áp lực kém hơn khoảng 50% so với phần thân ống trơn.
- Rủi ro nứt vỡ: Nhựa có đặc tính giòn. Nếu kỹ thuật viên siết lực quá tay, đặc biệt khi kết nối phụ kiện ren cái (female) bằng nhựa với ren đực kim loại, áp lực hướng tâm sẽ làm xé toạc đầu phụ kiện.
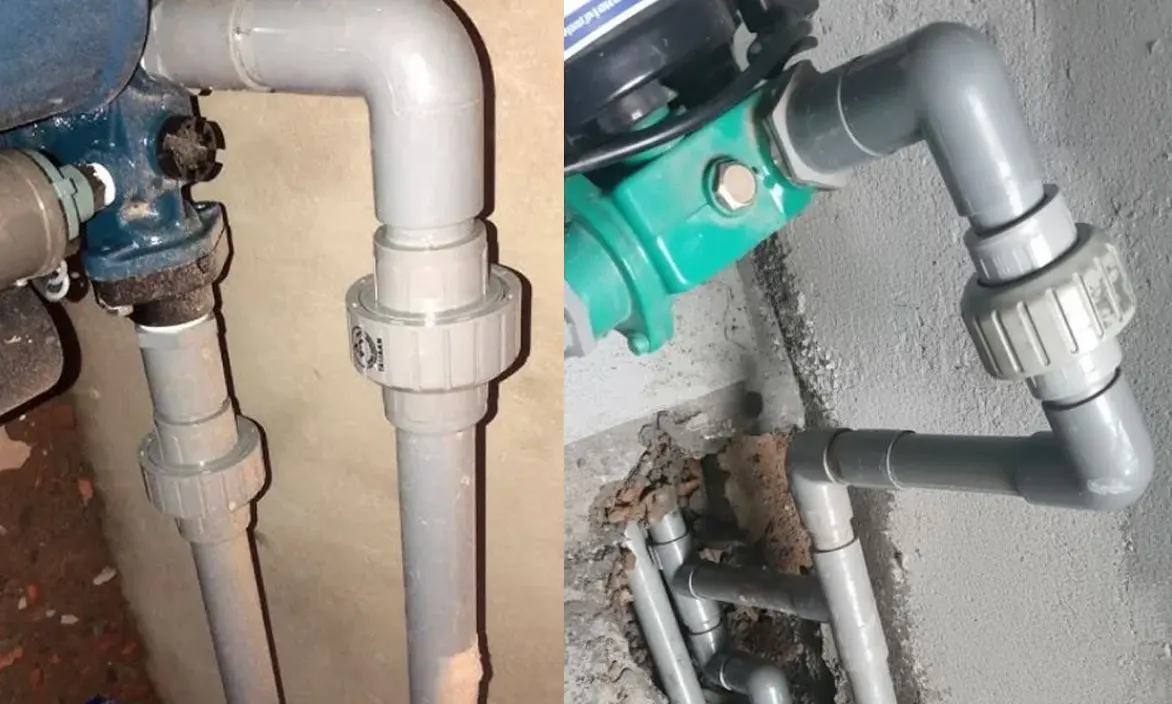
Kém với môi trường rung lắc: Trong các hệ thống máy bơm có độ rung cao, mối ghép ren rất dễ bị nới lỏng, dẫn đến rò rỉ mao dẫn.
Tìm hiểu thêm: Khắc phục sự cố nứt vỡ phụ kiện nhựa tại vị trí ren nối.
So Sánh Trực Tiếp Khả Năng Vận Hành
| Tiêu chí | Nong dán keo (Solvent Weld) | Nối ren (Threaded) |
| Bản chất kết nối | Hàn hóa học đồng nhất | Chèn ép cơ học + vật liệu làm kín |
| Vật liệu tương thích | uPVC, cPVC, ABS | uPVC, cPVC, PPH, PVDF |
| Độ bền áp suất | 100% định mức ban đầu của ống | Giảm ~50% tại vị trí chân ren |
| Bảo trì, tháo lắp | Phải cắt ống để gỡ bỏ | Dễ dàng tháo rời nhanh chóng |
| Thời gian thi công | Cần thời gian chờ lưu hóa | Sử dụng được ngay lập tức |
| Chịu rung động | Hấp thụ và phân tán lực tốt | Dễ nới lỏng chân ren gây rò rỉ |
Nguyên tắc vàng trong thiết kế hệ thống: Hãy dùng liên kết nong dán keo cho toàn bộ các đoạn ống chính cố định nhằm duy trì áp suất cực đại và hạn chế rung lắc. Chỉ chuyển sang kết nối ren (hoặc mặt bích) tại các điểm nút thắt thiết bị để tối ưu hóa việc bảo dưỡng định kỳ.
Những Sai Lầm “Chết Người” Khi Thi Công Cần Tránh
Để đảm bảo hệ thống đường ống công nghiệp vận hành trơn tru và đạt tuổi thọ tối đa, việc hiểu rõ đặc tính của hai phương pháp trên là chưa đủ. Thực tế hiện trường cho thấy, 90% các sự cố rò rỉ đều xuất phát từ lỗi thao tác của kỹ thuật viên.
Đối với mối nối nong dán keo (Solvent Weld):
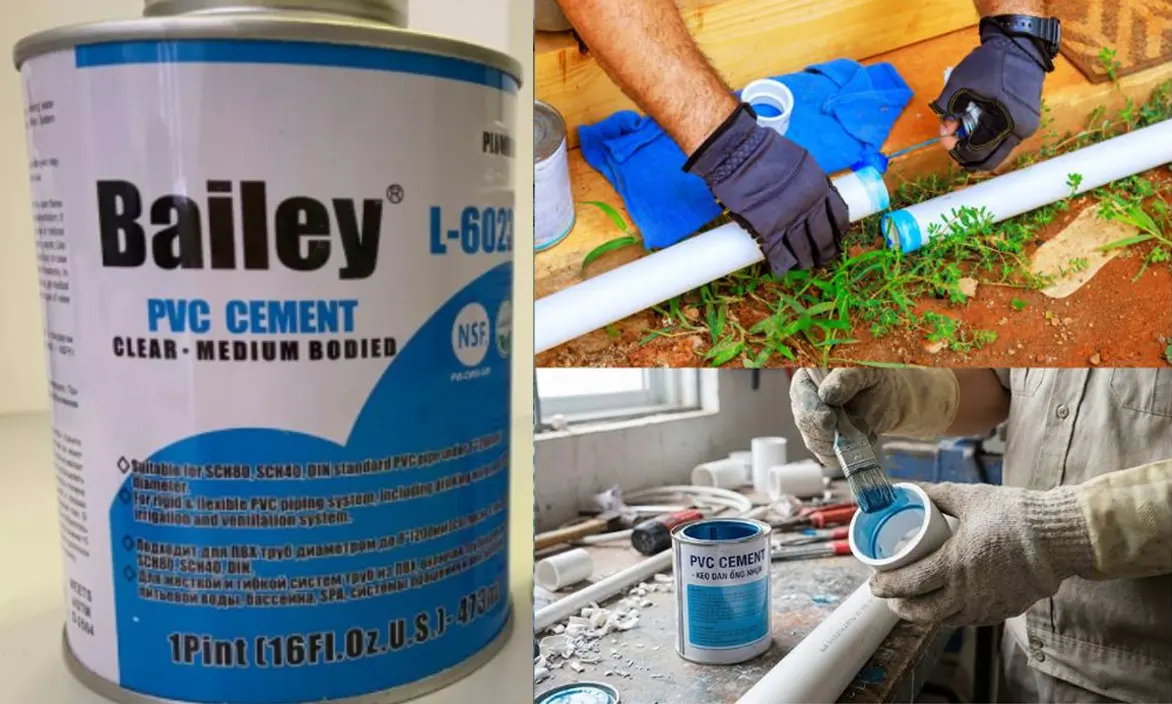
- Bỏ qua dung môi quét lót (Primer): Dung môi lót (thường có màu tím hoặc trong suốt) có nhiệm vụ phá vỡ màng bóng bề mặt nhựa, làm mềm vật liệu trước khi bôi keo dán. Thiếu bước này, mối nối chỉ là dán bề mặt, mất đi bản chất “hàn hóa học” và sẽ bung bục khi gặp áp lực nước thay đổi đột ngột.
- Không xoay ống khi nắn: Lỗi cơ bản nhất là chỉ đẩy thẳng ống vào phụ kiện. Lực đẩy tĩnh không phân bổ đều lớp keo, tạo ra các bọt khí và rãnh hở li ti. Cần đẩy ống vào và xoay nhanh 1/4 vòng để dung môi lấp đầy mọi khoảng trống.
- Hiện tượng đẩy ngược (Push-out): Khi vát mép ống không đủ sâu, lượng keo thừa ở đáy phụ kiện tạo ra áp suất khí, từ từ đẩy ngược đoạn ống ra ngoài. Cần giữ chặt mối nối trong 30 giây để dung môi bắt đầu quá trình liên kết.
Đối với mối nối ren (Threaded):
- Dùng keo khóa ren của kim loại cho ống nhựa: Tuyệt đối không dùng các loại keo dạng lỏng chứa dung môi mạnh (như Loctite dùng cho sắt thép) để bít ren nhựa uPVC hay cPVC. Các hóa chất này sẽ gây ra hiện tượng nứt do ứng suất môi trường (Environmental Stress Cracking), làm vỡ vụn chân ren chỉ sau vài tuần. Chỉ sử dụng băng keo non (Teflon/PTFE) hoặc keo trám chuyên dụng cho nhựa.
Siết quá lực (Over-tightening): Khác với thép, nhựa có độ đàn hồi. Việc cố dùng cờ lê siết thật chặt (nhất là khi kết nối ren ngoài kim loại vào ren trong bằng nhựa) sẽ tạo ra lực nén hướng tâm cực lớn, làm toạc đầu phụ kiện ngay lập tức hoặc rạn nứt ngầm.
Tìm hiểu thêm: Kỹ thuật quấn băng tan (cao su non) cho phụ kiện ren nhựa không bị rò.
